از لکهٔ زنگ تا خوردگی شدید: خوانش سه تصویر از یک واحد صنعتی
سه تصویر میدانی نشان میدهند چگونه تخریب موضعی پوشش، فولاد را در معرض خوردگی قرار میدهد. در این تجربه، نشانههای قابل مشاهده را از فرضیهها جدا میکنیم و مسیر درست ارزیابی پیش از رنگآمیزی دوباره را مرور میکنیم.
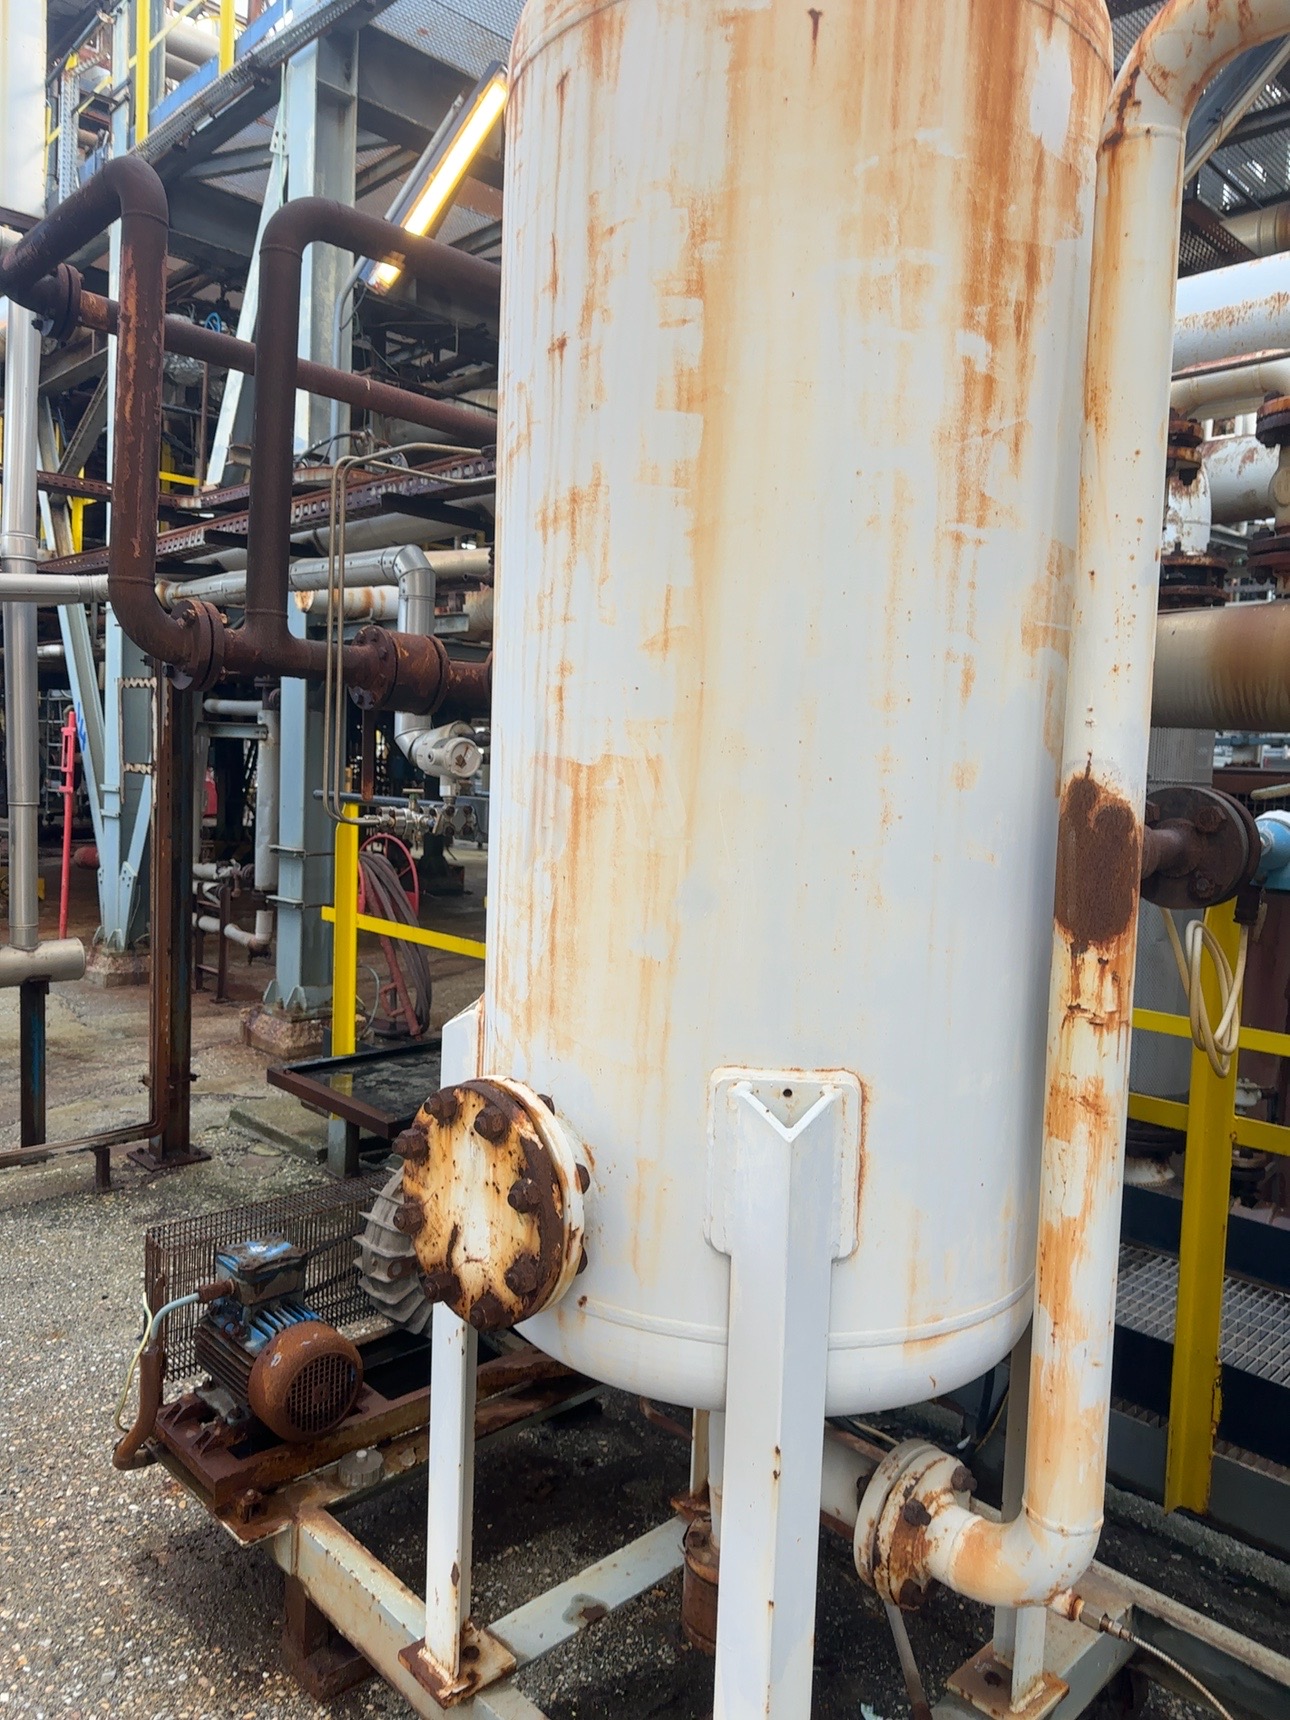
در یک واحد صنعتی، دو سطح نزدیک به هم الزاماً وضعیت خوردگی یکسانی ندارند. در تصاویر این تجربه، بخش بزرگی از پوشش سفیدِ بدنهٔ تجهیز باقی مانده، اما روی لولهٔ مجاور ناحیهای وسیع از پوشش از دست رفته است. پرسش اصلی این نیست که «چه رنگی بزنیم؟»؛ ابتدا باید بدانیم چه چیزی واقعاً آسیب دیده و آیا خودِ فلز نیز نیازمند ارزیابی یکپارچگی است.
از نمای کلی چه میبینیم؟
در تصویر شاخص، بدنهٔ سفید تجهیز عمدتاً پوشش دارد و در چند نقطه رد زنگ دیده میشود. در مقابل، لولهٔ سمت راست یک ناحیهٔ تیره و مشخص از تخریب پوشش دارد. این تفاوت، شدت خرابی متفاوت را نشان میدهد؛ اما بهتنهایی علت آن را ثابت نمیکند. نوع سرویس، دما، سابقهٔ تعمیر، سامانهٔ پوشش و مدت خیسماندن سطوح در دسترس نیستند.
لکهٔ زنگ روی پوشش سالم، از دست رفتن موضعی پوشش و خوردگی فولادِ نمایان سه وضعیت متفاوتاند. هر کدام باید جداگانه ثبت و ارزیابی شود.
تصویر دوم: مرز پوشش سالم و ناحیهٔ آسیبدیده
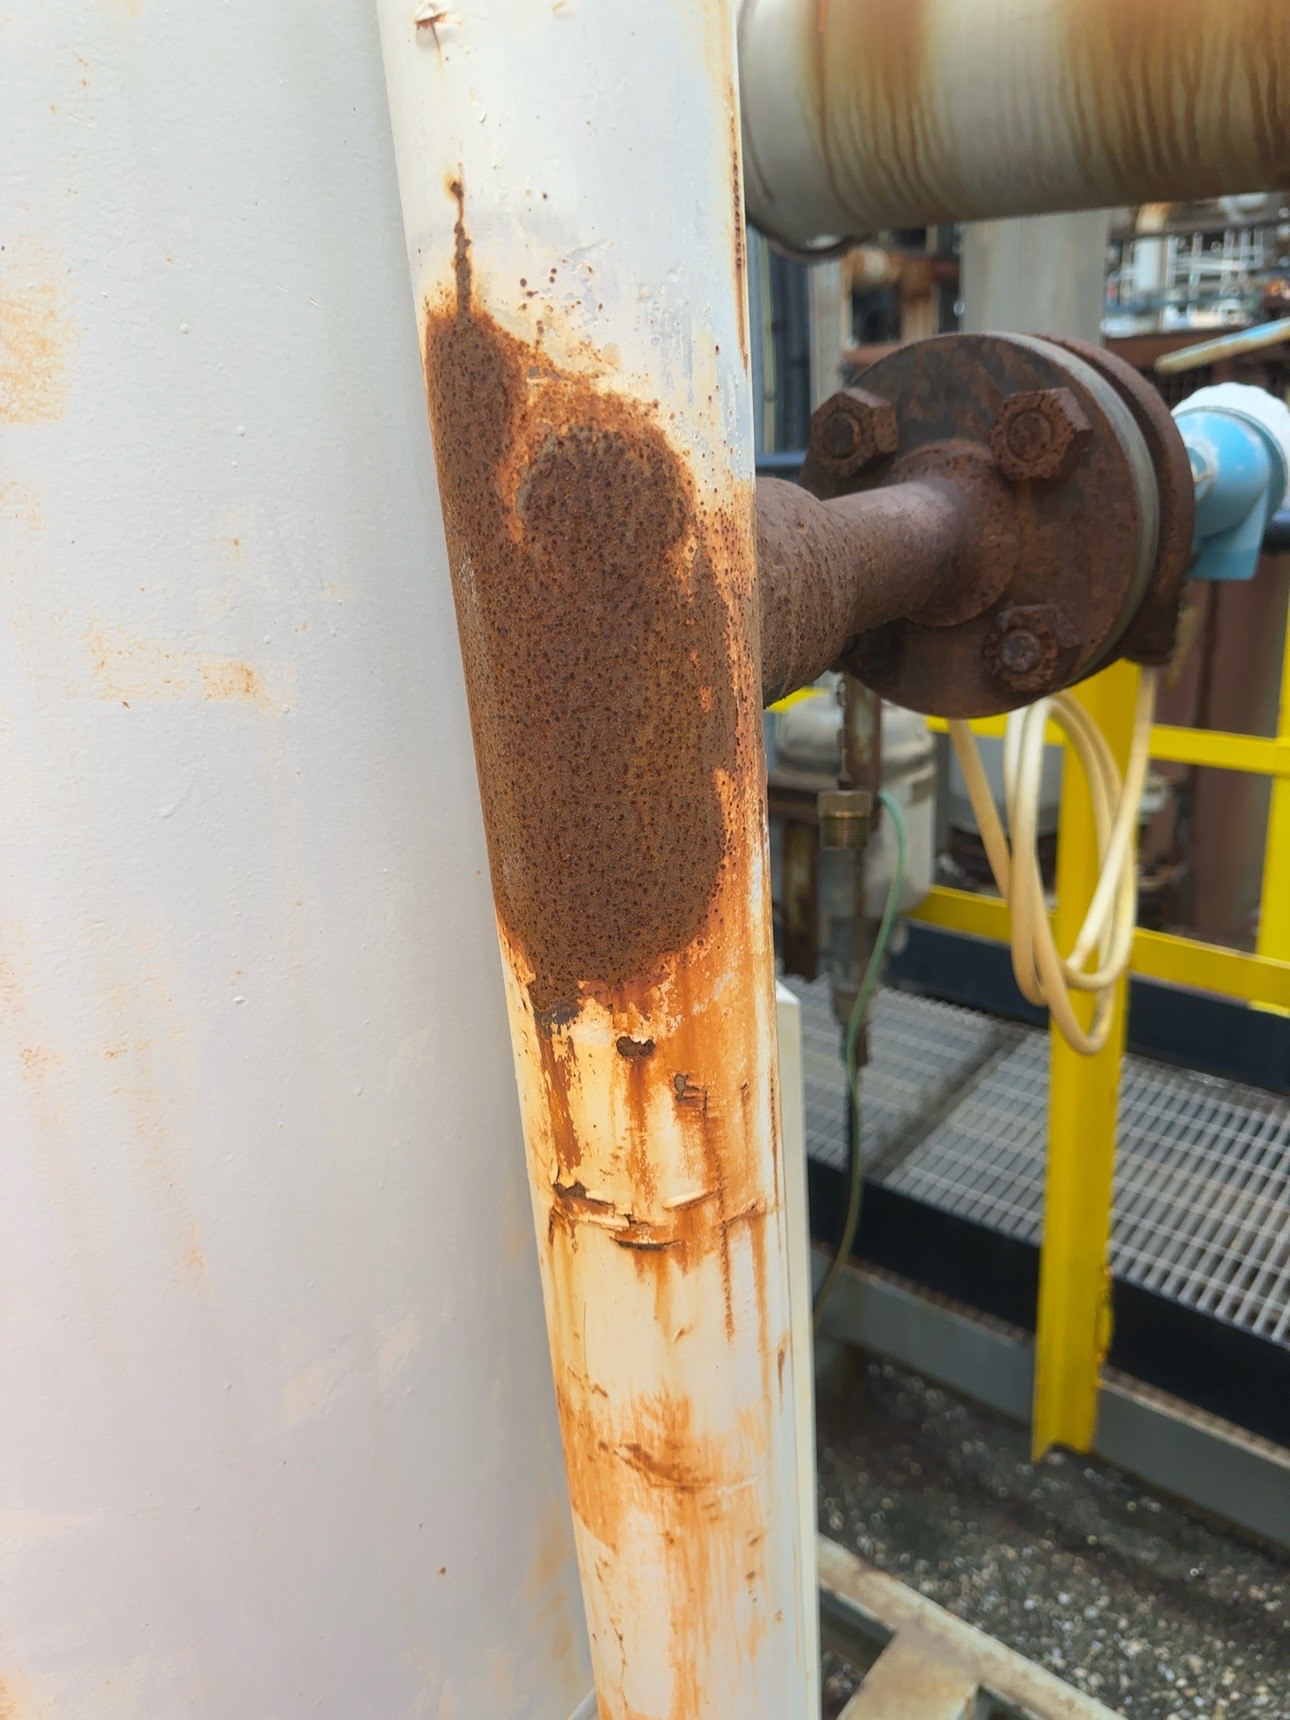
تصویر ۲. ناحیهٔ اصلیِ از دست رفتن پوشش، در کنار پوشش سفیدِ باقیمانده و یک اتصال فلنجی.
در این نما، مرز ناحیهٔ آسیبدیده روشنتر است. زنگزدگی از یک لکهٔ سطحی فراتر رفته و در بخش وسیعی از لوله، پوشش محافظ دیده نمیشود. شکل تخریب میتواند با آغاز خوردگی در یک نقطه و پیشروی آن زیر فیلم پوشش سازگار باشد؛ ولی از عکس نمیتوان مسیر دقیق گسترش یا علت اولیه را قطعی اعلام کرد. نزدیکی اتصال، هندسهٔ موضعی و مسیر احتمالی رواناب آب، سرنخهایی برای بازرسیاند، نه نتیجهٔ نهایی.
تصویر سوم: سطح فلز چه هشداری میدهد؟
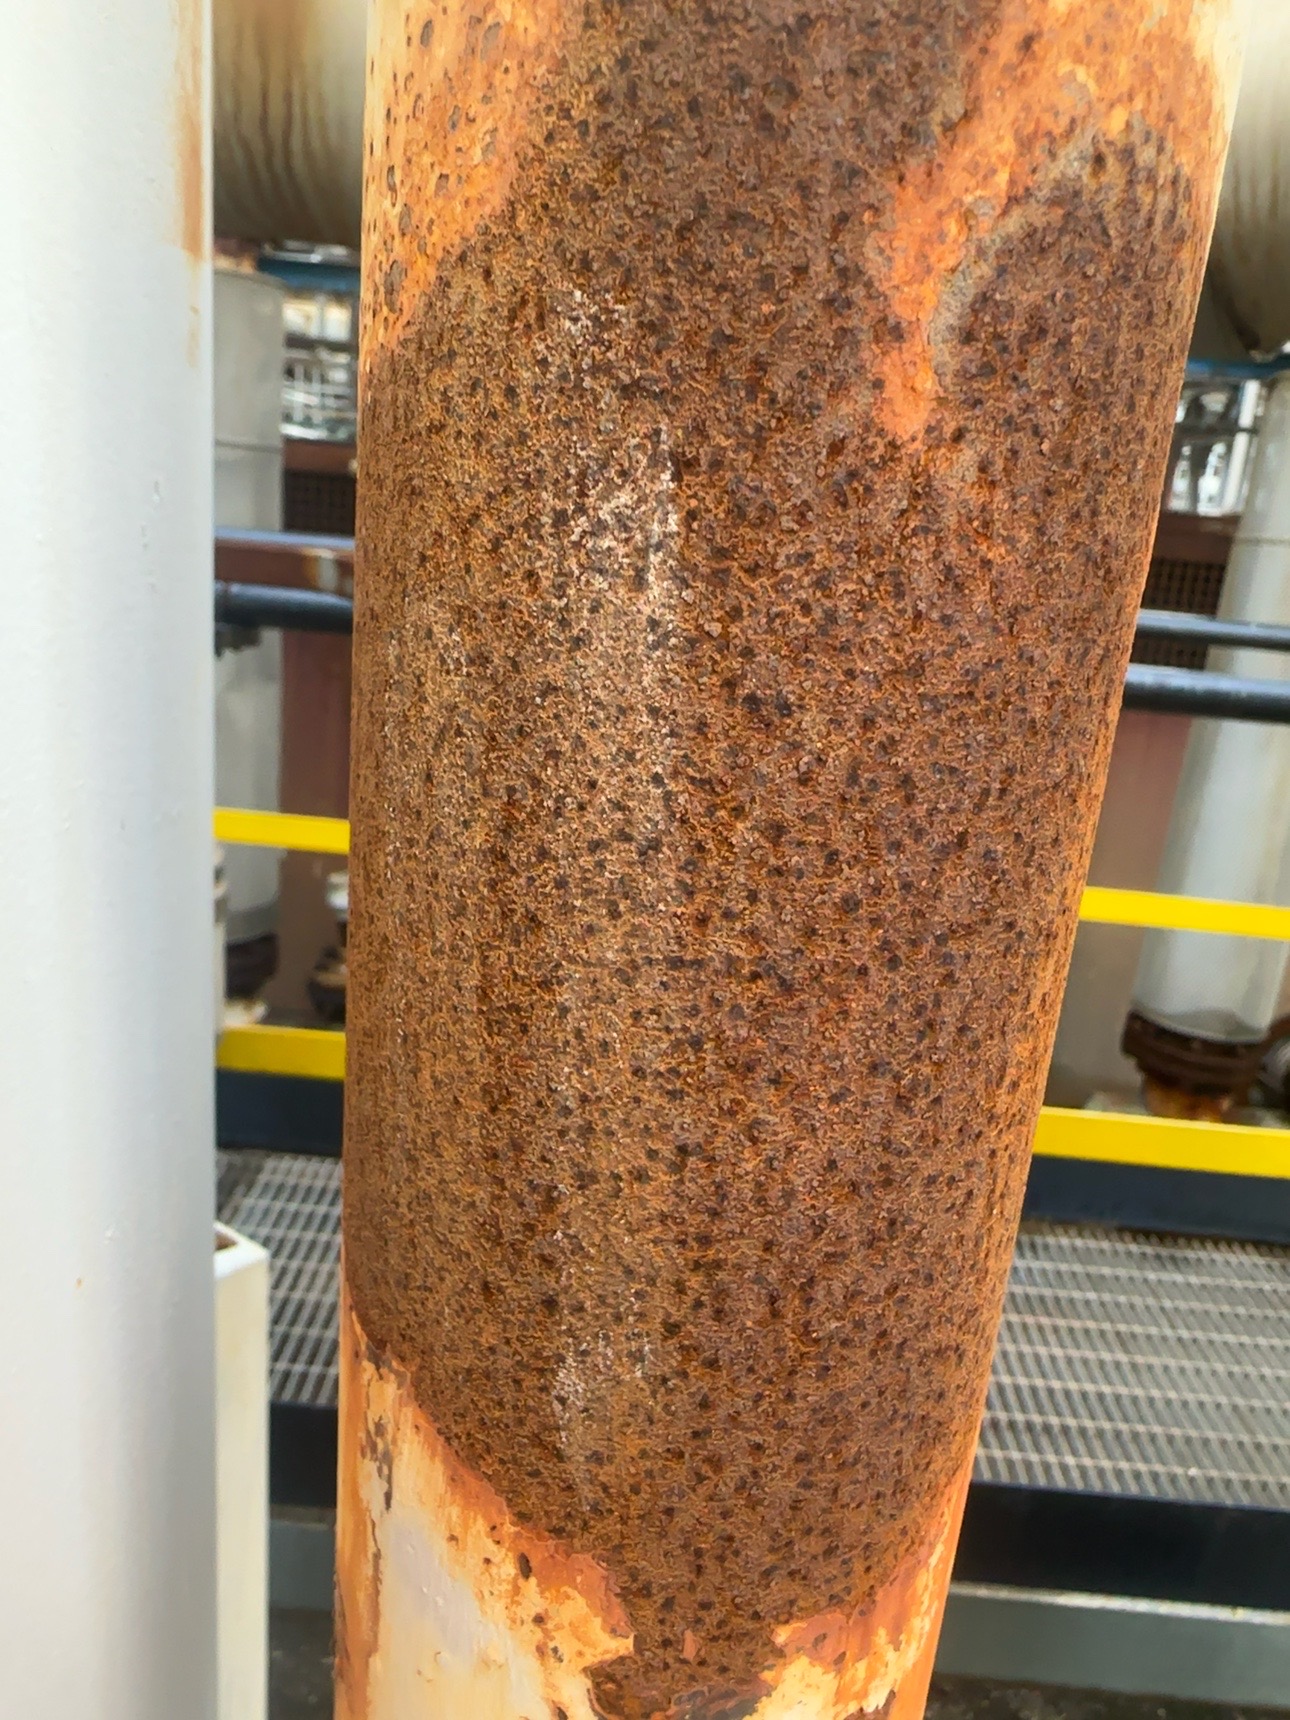
تصویر ۳. بافت زبر و فرورفتگیهای قابل مشاهده در نمای نزدیک؛ برای دیدن جزئیات، روی عکس بزنید.
این تصویر نشان میدهد موضوع فقط تغییر رنگ سطح نیست. فلزِ نمایان زبر و ناهموار است و فرورفتگیهایی دیده میشود؛ بنابراین حملهٔ موضعی به سطح و احتمال حفرهدارشدن باید بررسی شود. بااینحال، عمق حفرهها، کاهش ضخامت دیواره و قابلیت ادامهٔ سرویس از روی عکس قابل اندازهگیری نیست. اگر لوله بخشی از سامانهٔ تحت فشار باشد، پوشاندن دوبارهٔ این ناحیه پیش از ارزیابی لازم میتواند شواهد مهم را پنهان کند.
چرا لوله و تجهیز کنار آن یکسان نماندهاند؟
چند عامل ممکن است در اختلاف وضعیت نقش داشته باشند: نوع و سن پوشش، کیفیت آمادهسازی اولیهٔ سطح، دمای کار و چرخههای آن، میعان و مدت خیسماندن، رواناب، آلودگی موضعی، هندسهٔ اتصال و آسیبهای ناشی از تعمیرات. هیچکدام از این علتها با همین سه عکس تأیید نشدهاند. در گزارش فنی، بهتر است «اختلاف شدت تخریب مشاهده شد» نوشته شود و علتهای محتمل برای راستیآزمایی فهرست شوند.
مسیر ارزیابی پیش از تصمیم به تعمیر
- محدودهٔ تخریب، مرز پوشش باقیمانده، محل اتصالها و مسیرهای احتمالی ورود یا تجمع آب را ثبت و عکاسی کنید.
- مدارک موجود را برای شناسایی سرویس خط، جنس و ضخامت اسمی، سامانهٔ پوشش قبلی و سابقهٔ تعمیر بررسی کنید. موارد نامعلوم را صریحاً «نامشخص» نگه دارید.
- پاکسازی و آمادهسازی سطح را بر اساس مشخصات پروژه و پوشش انتخابی برنامهریزی کنید. پس از برداشتن پوشش معیوب و زنگ سست، سطح فلز را دوباره ارزیابی کنید؛ درجهٔ زنگزدگی یا کلاس آمادهسازی را صرفاً از این عکسها تعیین نکنید.
- اگر کاهش ضخامت یا حفرههای عمیق مشکوک است، ناحیه را پیش از اعمال پوشش جدید به تیم بازرسی فنی یا یکپارچگی ارجاع دهید تا اندازهگیری ضخامت و ارزیابی لازم انجام شود.
- فقط پس از تصمیم دربارهٔ سلامت فلز، دربارهٔ گسترهٔ تعمیر، آمادهسازی سطح، سامانهٔ پوشش و معیار پذیرش اقدام کنید.
نکتهٔ پایانی
این سه تصویر برای آموزش تشخیص تفاوت لکهٔ زنگ، تخریب پوشش و خوردگی فلزِ نمایان ارزشمندند؛ اما جای اندازهگیری و مدارک تجهیز را نمیگیرند. جمعبندی قابل دفاع چنین است: «خوردگی موضعی شدید همراه با از دست رفتن پوشش مشاهده میشود؛ احتمال حفرهدارشدن یا کاهش ضخامت باید در میدان بررسی شود.»
برای مطالعهٔ بیشتر: دامنهٔ بازرسی لولههای در سرویس در API 570 و کاربرد ISO 8501-1 در ارزیابی بصری سطح فولاد. این پیوندها جای مشخصات فنی همان پروژه را نمیگیرند.